Причин обычно немного, но каждая может испортить результат целиком, даже если сама краска и оборудование были в порядке.
Обезжиривание металла перед покраской — обязательный этап, который нельзя сократить по времени или заменить простым протиранием ветошью. Масла, консервационные смазки и мелкая металлическая пыль остаются на поверхности, и краска садится прямо на эти загрязнения. Внешне слой может выглядеть ровным, но держится он слабо и отходит при первом же механическом воздействии.
Ржавчина, окалина после горячей прокатки или белая коррозия работают как разделительная прослойка между металлом и краской. Даже тонкий налет окислов резко снижает контакт покрытия с основанием, и со временем состав начинает вздуваться именно в местах скрытой коррозии.
Одна и та же технология не подходит для всех металлов.
| Зона отслоения | Вероятная причина |
| Краска отслаивается от металла | Плохое обезжиривание, отсутствие фосфатирования, окисление поверхности между операциями |
| Расслоение между двумя слоями краски | Нарушение технологии нанесения, недостаточная полимеризация первого слоя |
| Отслоение пластами по всей поверхности | Системная ошибка, чаще всего загрязнение или пропуск конверсионного слоя |
| Локальные отслоения, пузырение | Остаточные масла или влага, блокирующие адгезию на конкретных участках |
Адгезия порошковой краски показывает, насколько прочно покрытие сцепляется с металлом и способно выдерживать удары, изгибы и перепады температуры без отслоения. Чем выше адгезия, тем дольше служит готовое изделие и тем меньше риск скрытой коррозии под краской.
На производстве адгезию оценивают несколькими способами: методом решетчатого надреза, отрывом клейкой ленты после насечек и изгибом образца на определенный угол. Если покрытие держится без отслоения на всех тестовых образцах, партию считают готовой к отгрузке.
Мы проводим весь процесс последовательно, и пропуск любого шага почти всегда сказывается на результате.
На такой поверхности часто присутствуют окалина, ржавчина и следы масел, которые убирают абразивным способом с последующей химической обработкой.
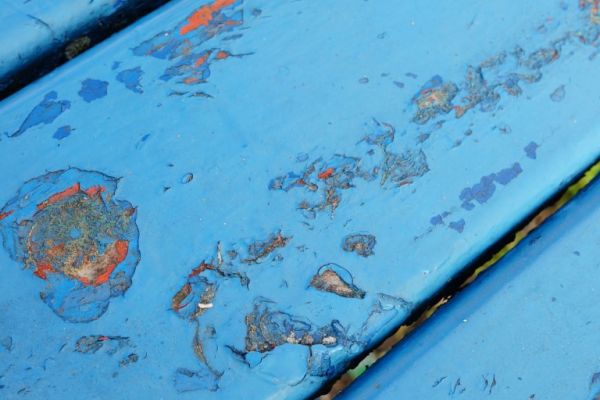
Цинковый слой со временем окисляется, а сама структура покрытия способна удерживать воздух, из-за чего при нагреве в печи возможно появление пор. Подготовка здесь требует отдельного внимания к состоянию цинка и режиму прогрева.
Алюминий покрыт тонкой естественной оксидной пленкой, которую нужно либо специально активировать химическим способом, либо удалить перед нанесением конверсионного слоя.
Пассивный оксидный слой на нержавейке затрудняет сцепление краски, поэтому поверхность требует особой очистки и подбора состава, обеспечивающего надежный контакт покрытия с металлом.
| Вид стали | Особенности поверхности | Что важно сделать перед порошковой покраской | Основной риск при недостаточной подготовке |
| Черная конструкционная | Возможны окалина, ржавчина, масла и другие загрязнения | Очистить от загрязнений и коррозии, при необходимости провести абразивную и химическую подготовку | Отслаивание покрытия и коррозия под ним |
| Горячекатаная | После прокатки на поверхности остается слой окалины из оксидов железа | Удалить окалину механическим или химическим способом | Слабая адгезия и раннее разрушение покрытия |
| Холоднокатаная | Гладкая поверхность без характерной окалины | Очистка, обезжиривание и подготовка под выбранную систему покрытия | Недостаточная адгезия из-за масел и загрязнений |
| Оцинкованная | Цинковый слой с продуктами окисления, зависящими от возраста и хранения | Специальная подготовка цинка с учетом его состояния | Отслаивание, поры и дефекты при нагреве |
| Нержавеющая | Коррозионностойкая поверхность с пассивным оксидным слоем | Тщательная очистка и подбор способа, обеспечивающего сцепление | Плохая адгезия, сколы и отслаивание |
Чаще всего к разрушению покрытия приводят одни и те же ошибки: покраска по загрязненной поверхности, недостаточная очистка от ржавчины, неправильно подобранный профиль поверхности, нарушение технологии химической обработки, покраска влажного изделия и неполная полимеризация. Каждая из них по отдельности может испортить результат, а их сочетание почти гарантирует раннее отслоение.
Готовое покрытие проверяют по нескольким параметрам: внешнему виду без пузырей и сколов, толщине слоя в пределах нормы, прочности сцепления с металлом на контрольных образцах и наличию документированного контроля на каждом этапе производства.
Новый слой краски по старому поврежденному покрытию проблему не решает, а только маскирует ее на время. Отслоение под свежей краской продолжится и проявится снова, обычно в большем масштабе.
Важно понять, что именно пошло не так: плохая очистка, коррозия под покрытием или ошибка в технологии нанесения. Без этого повторная покраска рискует закончиться тем же результатом.
Если отслоение затронуло значительную площадь или под краской обнаружена коррозия металла, старое покрытие снимают полностью и проводят заново все этапы подготовки, включая обезжиривание и химическую обработку.
При выборе подрядчика стоит смотреть на наличие собственного производства, готовность показать процесс контроля адгезии и опыт работы с разными типами металла, включая оцинкованную сталь и алюминий. Мы занимаемся такой обработкой много лет, а для рулонной стали дополнительно предлагаем покраску с полимерным покрытием.
Правильная подготовка металла к порошковой покраске решает большинство проблем с отслоением еще до того, как краска попадает на изделие. Мы учитываем тип металла, состояние его поверхности и условия дальнейшей эксплуатации на каждом этапе работы. Позвоните нам по телефону +7 (495) 255-43-40 или оставьте заявку на сайте, и мы оценим состояние вашего металла и предложим подходящую технологию подготовки.