Этап 2. Подготовка
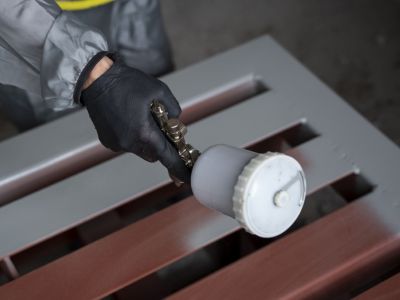
Поверхность обезжиривают и очищают от технологических загрязнений, а затем наносят конверсионное покрытие, которое улучшает сцепление состава с цинком.
Этап 3. Предварительный прогрев / дегазация
Перед окрашиванием изделие иногда прогревают, чтобы удалить с цинка воздух и влагу. В результате снижается риск появления пузырей и кратеров на готовом покрытии.
Этап 4. Нанесение порошковой краски
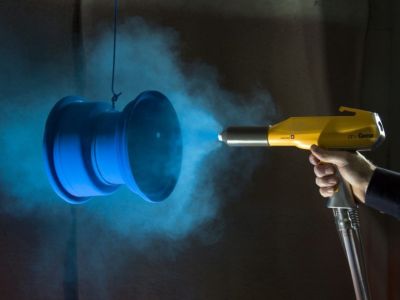
Краску наносят методом электростатического напыления: частицы порошка заряжаются и равномерно оседают на подготовленной поверхности, включая труднодоступные участки сложного профиля.
Этап 5. Полимеризация покрытия
Изделие отправляют в печь, где порошок расплавляется и образует сплошную полимерную пленку. Режим нагрева подбирают так, чтобы краска закрепилась без ущерба для цинка под ней.
Этап 6. Контроль готового покрытия
На финальном этапе проверяют:
- толщину и равномерность порошка;
- прочность адгезии краски к цинковой поверхности;
- отсутствие пузырей, кратеров и посторонних включений;
- совпадение цвета и текстуры с эталоном.
Почему оцинкованные изделия иногда «газят» при порошковой покраске
Проблема газовыделения знакома всем, кто работает с цинком. Она возникает из-за особенностей структуры цинка.
Что такое дегазация оцинкованной поверхности
Цинковое покрытие пористое на микроуровне и может удерживать воздух и влагу внутри структуры. Когда изделие нагревается в печи полимеризации, этот воздух расширяется и стремится выйти на поверхность через еще не застывший слой краски. В результате на покрытии появляются мелкие кратеры или пузыри. Дегазацией называют процесс удаления этого воздуха до нанесения краски или во время контролируемого прогрева.
Как снижают риск появления дефектов
Чтобы минимизировать газовыделение, мы учитываем толщину цинкового слоя при выборе режима прогрева, используем порошки, устойчивые к этому эффекту, и соблюдаем скорость нагрева в печи. Правильно подобранный технологический режим снижает вероятность дефектов почти до нуля.
Какие порошковые покрытия применяют для оцинкованной стали
Выбор системы зависит от условий эксплуатации изделия и требований к внешнему виду.
Однослойные системы
Наносят прямо на подготовленную оцинкованную поверхность. Такой вариант проще технологически и обходится дешевле по расходу материалов.
Двухслойные системы
Двухслойная полимерная покраска стали предполагает нанесение базового и финишного слоев с разными функциями: первый слой усиливает защиту, второй отвечает за цвет и декоративный вид.
Для наружного применения
Для улицы обычно выбирают систему с повышенной стойкостью к ультрафиолету и перепадам температуры, независимо от того, однослойная она или двухслойная.
| Критерий |
Однослойная система |
Двухслойная система |
| Количество слоев |
Один |
Два |
| Состав |
Подготовленная оцинкованная поверхность и порошковое покрытие |
Подготовленная поверхность, первый слой и финишный слой |
| Основная задача |
Защитно-декоративное покрытие |
Получение дополнительных эксплуатационных характеристик |
| Технологический процесс |
Проще |
Сложнее |
| Расход материалов |
Ниже |
Выше |
| Применение |
Когда характеристик одного покрытия достаточно |
Когда конкретная система предусматривает дополнительный слой |
| Долговечность |
Зависит от материала, подготовки и условий эксплуатации |
Зависит от всей системы и совместимости слоев |
| Главное условие |
Правильная подготовка оцинковки |
Совместимость слоев и соблюдение технологии |
Какие дефекты могут возникнуть при порошковой покраске оцинковки
При нарушении технологии на готовом изделии могут появиться:
- кратеры и мелкие пузыри из-за газовыделения цинка;
- отслоение краски из-за слабой адгезии на плохо подготовленной поверхности;
- неравномерный цвет и видимые границы нанесения;
- сколы и трещины покрытия при механических нагрузках, если толщина слоя выбрана неверно.
Горячее цинкование и электрооцинковка: есть ли разница при порошковой покраске?
Разница есть, и она влияет на подготовку перед покраской. Горячее цинкование дает более толстый и рельефный слой цинка, часто с неровной кристаллической структурой, из-за чего риск газовыделения при нагреве выше. Электрооцинковка формирует тонкий и гладкий слой с меньшей пористостью, поэтому дегазация в этом случае обычно требует меньше времени. При этом оба варианта пригодны для нанесения, если подготовка подобрана под конкретный тип цинкового покрытия.
От чего зависит долговечность порошкового покрытия на оцинкованной стали
- Чистая и правильно обработанная поверхность обеспечивает прочное сцепление краски с цинком.
- Равномерный слой цинка без повреждений снижает риск скрытой коррозии под краской.
- Состав должен подходить именно для дуплексных систем и условий эксплуатации изделия.
- Слишком тонкий слой краски хуже защищает металл, а слишком толстый может растрескаться.
- Влажность, температура и уровень ультрафиолета определяют требования к устойчивости покрытия.
- Точное следование температуре и времени на каждом этапе напрямую влияет на срок службы покрытия.
Гарантия на порошковую покраску оцинкованной стали
Срок гарантии на готовое покрытие мы определяем индивидуально для каждого заказа, поскольку он зависит от типа изделия, выбранной системы покрытия и условий его дальнейшей эксплуатации. Актуальные условия гарантии уточняйте у наших менеджеров при оформлении заказа.
Как выбрать подрядчика для порошковой покраски оцинкованной стали
При выборе подрядчика стоит обращать внимание на наличие собственного производства, сертификацию используемых материалов и опыт работы именно с оцинкованным металлом.
Порошок дает надежную двойную защиту, если подготовка поверхности и режим нанесения подобраны правильно. Мы учитываем особенности цинкового слоя на каждом этапе и следим за тем, чтобы готовое покрытие служило долго без дефектов. Заготовки из оцинкованной рулонной стали для последующей покраски также можно заказать у нас.
Позвоните нам по телефону +7 (495) 255-43-40 или оставьте заявку через контакты на сайте. Мы оценим состояние металла и предложим подходящую систему покрытия.