Что такое порошковая покраска металла и как она защищает от коррозии
Порошковая краска — это сухая полимерная смесь на основе смол, пигментов и функциональных добавок, которая наносится без растворителя. В отличие от жидких лакокрасочных материалов, порошок не содержит воды или органических разбавителей, поэтому не образует подтеков и ложится равномерным слоем.
Принцип работы основан на электростатике: частицы порошка заряжаются в распылителе, а окрашиваемое изделие заземляется. Благодаря разности потенциалов при распылении частицы притягиваются к заземленному изделию, оседая на его поверхности. Затем деталь помещается в печь, где порошок расплавляется, растекается по всей площади и полимеризуется, формируя сплошную полимерную пленку.
Почему металл ржавеет
Коррозия — это электрохимический процесс, при котором металл окисляется под воздействием окружающей среды, образуя оксиды и гидроксиды — ржавчину. Скорость процесса зависит от условий эксплуатации. Различные методы защиты металлов от коррозии изолируют поверхность от агрессивных факторов, и покраска порошком — один из самых эффективных инструментов для этого.
Что запускает коррозию
- Влага: конденсат, дождь, высокая влажность воздуха.
- Кислород, необходим для окислительной реакции.
- Соли: морская вода, реагенты, соли из грунта.
- Промышленные загрязнения: оксиды серы, азота, хлор.
- Химически агрессивная среда: кислоты, щелочи, растворители.
- Повреждения поверхности: царапины, сколы, трещины.
Как порошковое покрытие работает как барьер
Полимерная пленка перекрывает доступ влаги и кислорода, изолируя поверхность от электрохимических реакций. Пока пленка сохраняет целостность, коррозионные процессы под ней практически не развиваются. Именно поэтому защита металлов от коррозии покрытиями считается одним из самых надежных решений в промышленности.
Технология порошковой покраски металла: 6 основных этапов
Технология защиты металла от коррозии порошковым способом включает шесть последовательных этапов, каждый из которых влияет на итоговый результат.
1. Осмотр и подготовка изделия
На этом этапе мы оцениваем:
- материал изделия (сталь, оцинковка, алюминий);
- состояние поверхности;
- наличие ржавчины и старого покрытия;
- загрязнения, масла и технологические следы;
- сварные швы и особенности конструкции.
2. Очистка и подготовка поверхности
Здесь закладывается основа для качественной защиты металла от коррозии обработкой поверхности перед покраской. Проводится механическая очистка и абразивоструйная обработка, удаляющая ржавчину, окалину и старую покраску. Затем идет обезжиривание и химическая подготовка. Дальнейшее фосфатирование или пассивация создают конверсионный слой для лучшей адгезии. Завершают этап промывка и сушка, после которых поверхность готова к нанесению краски.
3. Нанесение
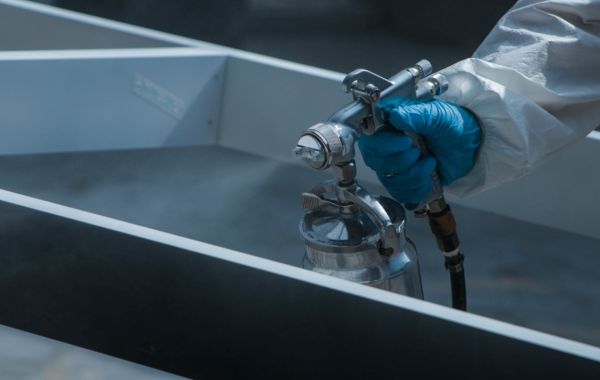
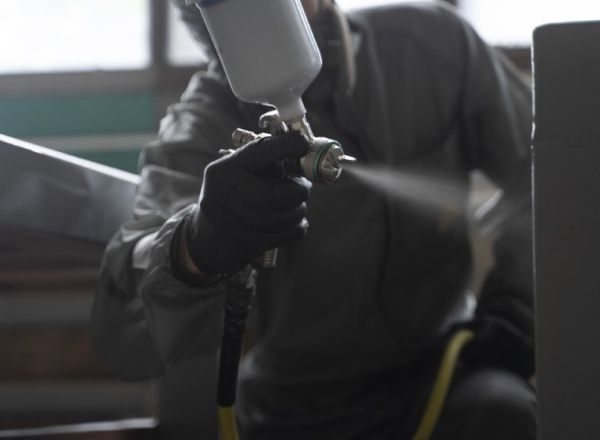
Сухой порошок распыляется электростатическим способом. Мы используем две современные покрасочные камеры с системой рекуперации и полным технологическим циклом с многоступенчатым контролем. Получается равномерное распределение порошка толщиной от 60 до 120 мкм.
Ключевые факторы при нанесении порошковой краски:
- работа распылителя и настройка параметров;
- электростатический заряд частиц;
- заземление изделия для стабильного поля;
- равномерность нанесения;
- геометрия детали — ребра, полости, труднодоступные зоны.
4. Полимеризация в печи
Изделие нагревают в печи, чтобы порошок расплавился, растекся и сформировал сплошную пленку. Важна именно температура самого изделия, а не только воздуха в камере, так как металл должен прогреться равномерно. Режим полимеризации составляет ориентировочно 160–220 °C с выдержкой от 10 до 30 минут, но точные параметры всегда определяются технической документацией конкретного материала.
5. Охлаждение
После полимеризации изделие охлаждают в естественных условиях или с принудительным обдувом. Покрытие окончательно стабилизируется и достигает проектных характеристик.
6. Контроль качества
На финальном этапе мы проводим визуальный контроль поверхности, измеряем толщину покрытия, проверяем адгезию, оцениваем равномерность нанесения и отсутствие дефектов: пузырей, подтеков, кратеров.